PLC 控制柜
控制柜是产线的神经中枢。我们按电气标准完成元件布置、线号管与端子排设计,强弱电分区走线,柜内预留 20% 以上备用端子,方便后期增改点位。程序模块化编写并附注释,报警分级显示在人机界面上,维修工能按提示快速定位故障。
- 适配主流 PLC 平台,可指定品牌
- 适用单机或整线集中控制
- 交付含图纸、程序备份与端子表
自动化改造不是买一台设备那么简单,机械、电气、软件、现场四个环节必须对得上。这一页按业务类型列出我们承接的九个方向,每条附规格要点与交付方式。如果你不确定自己的工位适合哪一类,可以先读选型与采购指南,或直接联系我们描述工序。
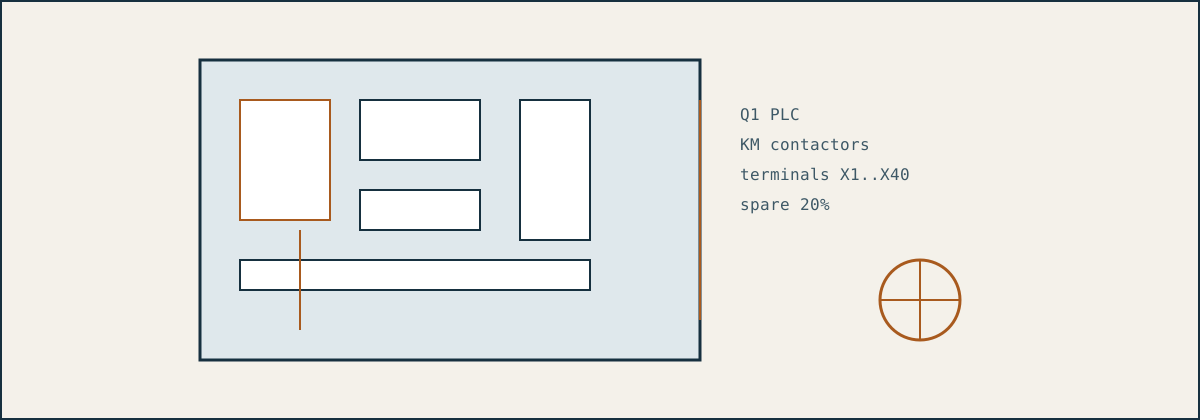
控制柜是产线的神经中枢。我们按电气标准完成元件布置、线号管与端子排设计,强弱电分区走线,柜内预留 20% 以上备用端子,方便后期增改点位。程序模块化编写并附注释,报警分级显示在人机界面上,维修工能按提示快速定位故障。
多轴设备能不能稳定跑出节拍,关键在伺服参数整定。我们做惯量辨识、增益调整与电子凸轮规划,定位重复精度在厂内模拟平台上先验证,再到现场带载复核。对精度与速度互相牵制的工况,给出参数取舍的书面说明。
专为一个工序定制的设备:自动压装、螺母输送、翻转装配、气密检测等。流程是先做工艺分解与节拍计算,出三维方案确认后再进入加工,避免图纸阶段的返工。出厂前整机连续空载数小时模拟运行,问题在厂内解决而不是在客户现场。
用机械臂配合专用抓手完成机床、压机、清洗机的自动上下料,替代重复搬运工位。设计重点是抓手对多品种工件的兼容与换型速度, we 通过快换接口让换型时间压缩到十几分钟。单元自带料仓与安全围栏,独立成站,也可接入整线调度。
替代外观目检:缺料、错装、划伤、字符识别、到位确认。视觉项目最怕"上了线才发现检不出",所以我们坚持先取样打样,用客户真实工件验证检出率与误报率,数据确认后再固化方案。光源与相机按工件表面特性单独选型。
皮带线、链板线、顶升移载与转弯机的组合,把分散的工位连成整线。设计从场地实测与物流路由开始:哪里合流、哪里分流、缓冲区放多长,都会画进布局图。线体钢架厂内预制,现场以螺栓拼装为主,减少动火作业。
定位、夹紧、防错一体化的专用工装。夹紧点布置依据工件受力分析,防错销保证装反装错即无法夹紧。对多品种生产做快换定位模块,换型只换定位件不动基座。样件阶段提供试夹验证,确认夹持变形量后再批量加工。
上位机监控与数据记录:产量统计、报警历史、参数下发、批次追溯。界面按操作工的使用习惯设计,常用操作一步可达;数据以标准格式存储,方便导出到客户的 MES。改造项目可与旧 PLC 通过网关通讯,不必整体更换控制系统。
年度保养按计划检查气路泄漏、传感器灵敏度、运动部件磨损与柜内端子紧固,每次出点检报告。老线改造从瓶颈工位下手,能保留的机构尽量保留,主要更换控制与检测部分,安排在停产窗口施工,改完即做前后节拍对比。